1、Оценка дизайна
Первым шагом в кастомизации является дизайн флакона, однако речь идет не только о шлифовке внешнего вида, но и о технической оценке технологичности формы. Многие бренды сразу ищут фабрики с готовыми рендерингами, забывая о том, что упаковка в первую очередь должна соответствовать формуле. Сначала вам необходимо определить тип продукта: флакон-капельница для сыворотки, банка для крема для лица, флакон-спрей с тоником или флакон для масел, а также определить вместимость, кислотно-основные свойства и светочувствительность формулы. Превосходный дизайн должен учитывать угол извлечения из формы, чтобы гарантировать достаточный наклон корпуса флакона для плавного извлечения; в то же время необходимо обеспечить равномерную толщину стенки во избежание деформации или поломки стекла из-за концентрации напряжений при усадке во время охлаждения. Кроме того, положение линии разъема должно быть искусно замаскировано (например, по краям), а обработку поверхности (гладкую, матовую или текстурированную) также необходимо спланировать заранее, так как это напрямую определяет способ обработки последующей полости формы.
2、Разработка пресс-форм и наладка материала
Следующим этапом является процесс изготовления пресс-форм и отбора образцов, который также представляет собой наиболее затратный и изменчивый этап в кастомизированных проектах. Новые индивидуальные пресс-формы обычно производятся сначала в качестве пробных форм, которые используются для создания прототипов и предсерийных образцов, а не для непосредственного запуска серийного производства. Пресс-форма является прямым носителем для формования стекла, обычно изготавливаемым из термостойкой легированной стали методом точной механической обработки. Гладкость внутренней полости формы напрямую воспроизводится на поверхности стеклянного флакона. Если это флакон нестабильной формы или с трехмерной текстурой, конструкцию пресс-формы необходимо многократно просчитывать, чтобы гарантировать, что расплавленная стекломасса с температурой выше 1500 ℃ сможет заполнить каждую деталь, а после охлаждения и усадки ее можно будет плавно извлечь из формы без таких проблем, как заедание формы или пропуск деталей.
Стандартный цикл изготовления пробной пресс-формы составляет около 15–25 дней. Получив образец, нельзя ограничиваться лишь оценкой его внешнего вида. Вы должны провести полный цикл испытаний: проверку вместимости, испытание на крутящий момент, испытание на циклические изменения высоких и низких температур, испытание на герметичность, испытание на падение и, что самое главное, испытание на совместимость с формулой: налейте ваш реальный продукт в образец и храните его в темном месте, чтобы наблюдать, не меняет ли он цвет, не дает ли осадок и не разъедает ли внутреннюю стенку. Многие бренды проверяют только внешний вид и обнаруживают, что формула и покрытие прореагировали, только при заполнении партии, в результате чего вся партия идет в брак. Если образец не проходит испытание с первого раза, скорректируйте конструкцию, цвет или технологию. Повторяйте множество итераций до тех пор, пока образец не будет утвержден. Утвержденный образец послужит единственным критерием для последующей приемки партии продукции.
3、Технологические нюансы: детали определяют ощущение изысканности
Обработка поверхности и технология печати — это мощные инструменты для повышения ценности продукта, которые, однако, таят в себе скрытые ловушки. Хотя технология гальванизации придает роскошный металлический блеск, на ней легко остаются отпечатки пальцев, и ее не следует комбинировать с термоусадочной пленкой во избежание прилипания; процесс горячего тиснения выглядит очень роскошно, но если размер шрифта составляет менее 3 мм, он легко может сливаться, поэтому следует избегать участков с большим радиусом кривизны на корпусе флакона. Нельзя пропускать важнейший этап тестирования: после получения образца необходимо провести «стресс-тест» — проверку на деформацию горячей водой, проверку на герметичность после 24 часов в перевернутом состоянии и многократное протирание логотипа ватным тампоном с алкоголем для проверки адгезии. Помните, что между образцом и партией могут быть цветовые различия, и в контракте следует прописать пункт о том, что «если разница в цвете превышает цветовую шкалу Pantone ± 10%, фабрика несет ответственность».
4、Проверка образцов и приемка партии — финишная прямая замкнутого цикла
Перед запуском официального серийного производства фабрика сначала производит небольшую партию пробных флаконов, и бренд должен выполнить три основных этапа проверки: во-первых, испытания на заполнение и посадку, чтобы подтвердить, что горлышко флакона идеально подходит к выбранной насадке-помпе и внутренней пробке, исключая утечки или заедание помпы; затем проводится тест на совместимость содержимого, который заключается в заливке реального средства по уходу за кожей во флакон и наблюдении за ним, чтобы подтвердить отсутствие химической реакции между стеклом, покрытием и содержимым; наконец, проводится имитационное транспортное испытание для подтверждения того, что прочность корпуса флакона при ударах соответствует требованиям логистической дистрибуции.
Серийное производство может быть начато только после подтверждения правильности всех деталей образца. Перед тем как готовая продукция покинет завод, необходимо поочередно выполнить полный комплекс испытаний проекта: на точность размеров, равномерность толщины стенок, устойчивость к внутреннему давлению, герметичность и т. д., чтобы гарантировать полнейшее соответствие характеристик и внешнего вида каждой партии флаконов первоначально утвержденному эталонному образцу.
5、Замкнутый цикл опыта: точное сопряжение горлышка флакона и крышки
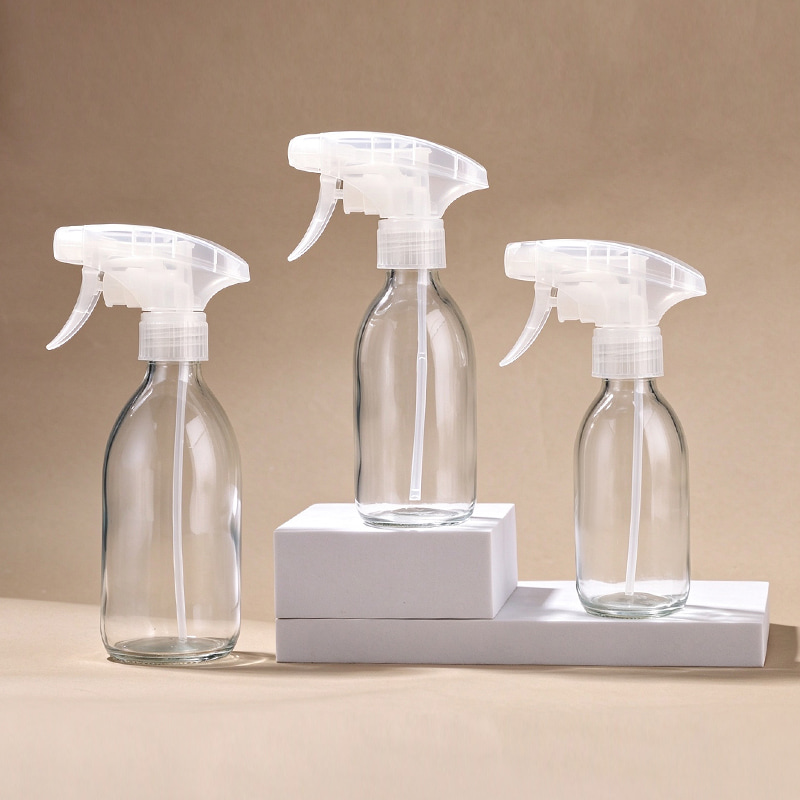
Стандарт горлышка флакона (например, 18 зубьев, 20 зубьев) должен строго соответствовать крышке, при этом мелкие и крупные зубья нельзя смешивать. Для сыворотки или лосьона критически важны объем выдаваемой жидкости, ощущение возврата в исходное положение и герметичность капельницы или помпы. Превосходная система капельницы должна обеспечивать отсутствие капель или стекания по стенкам, а силиконовая резиновая головка должна быть маслостойкой. Только тогда, когда корпус стеклянного флакона и аксессуары работают безупречно, можно по-настоящему достичь замкнутого цикла впечатлений — от визуальной привлекательности до приятного использования.